Was ist CNC-Bohren?
Das CNC-Bohren von Glas und optischen Substraten ist ein Präzisionsbearbeitungsverfahren, bei dem diamantbeschichtete oder diamantgesinterte Bohrer, die auf hochsteifen CNC-Bearbeitungszentren montiert sind, zum Einsatz kommen, um Durchgangsbohrungen, Sacklöcher, Senkungen und Senkbohrungen in spröden Werkstoffen herzustellen. Im Gegensatz zum Bohren in Metall beruht das Bohren in Glas eher auf abrasivem Schleifen als auf Scherzug – die Diamantkörnung trägt das Material schrittweise ab, während kontinuierlich zugeführtes Kühlmittel die Späne wegspült und thermische Schäden verhindert. Moderne 5-Achsen-CNC-Plattformen ermöglichen das gleichzeitige Positionieren und Bohren in beliebigen Winkeln und erzeugen saubere, spanfreie Kanten mit einer Positionsgenauigkeit von ±10 µm. Das Verfahren ist unverzichtbar für mikrofluidische Bauelemente, optische Montagesubstrate, Displayglas und Halbleiterträger, bei denen sich die Bohrungen nahtlos in andere Präzisionsmerkmale einfügen müssen.
Prozessfähigkeiten
- Bohrungsdurchmesserbereich: 0,3 mm – 50 mm (Standard); bis zu 0,1 mm (Mikrobohren)
- Durchmessertoleranz: ±5 µm (Präzision); ±20 µm (Standard)
- Positionsgenauigkeit: ±10 µm über die gesamte Substratfläche
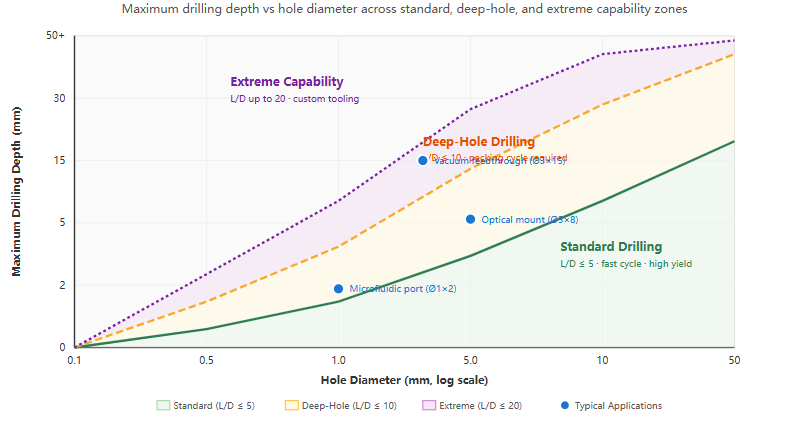
- Verhältnis von Tiefe zu Durchmesser: Bis zu 20:1 (mit Pecking-Zyklus und Kühlmittel)
- Maximale Bohrtiefe: 30 mm (Standard); 50 mm (kundenspezifische Halterung)
- Lochtypen: Durchgangsbohrung, Sackloch, Senkbohrung, Senkung, konisch
- Bohrwinkel: 0° – 90° (5-Achsen-Fähigkeit)
Kompatible Materialien
| 1 | Quarzglas | Corning 7980 / Tosoh ES-2000 |
| 2 | Quarzglas | SCHOTT Lithosil Q / Heraeus Suprasil 1 |
| 3 | Borosilikatglas | PYREX 7740 / BOROFLOAT 33 |
| 4 | Kalk-Natron-Glas | Floatglas / Gehärtetes Glas |
| 5 | Saphir | C-Ebene / A-Ebene |
| 6 | Glaskeramik | ZERODUR / PYROCERAM 9606 |
| 7 | Optisches Glas | BK7 / N-BK7 |
| 8 | Technische Keramik | Al₂O₃ / AlN / Si₃N₄ |
| 9 | Silizium | Float-Zone / Czochralski |
| 10 | CaF₂ | UV-beständig / IR-beständig |
| 11 | Germanium | Einkristall / Polykristall |
Kantenqualität und Oberflächenausführung
- Chip-Ein- und Auschecken: ≤ 50 µm (Standard); ≤ 20 µm (Präzision, mit Trägerplatte)
- Oberflächenrauheit der Bohrung (Ra): 0,8 – 1,6 µm (im Bohrzustand); 0,1 µm (nach dem Polieren)
- Kantenfase: Optionale Fase C0,1 – C1,0 auf beiden Seiten
- Rundheit: ≤ 5 µm (Standard); ≤ 2 µm (präzisionsgeschliffene Bohrung)
- Rechtwinkligkeit zur Oberfläche: ≤ 0,05° (5-achsig korrigiert)
- Optionen für die Nachbearbeitung: Kantenpolieren, chemisches Ätzen, AR-Beschichtung kompatibel
Typische Anwendungsbereiche
- Mikrofluidik-Bauteile: Einlass-/Auslassöffnungen für Lab-on-Chip- und Biochip-Substrate
- Optische Montageplatten: Befestigungslöcher für präzise optische Baugruppen
- Halbleiterträger: Vakuumspannlöcher und Pin-Lift-Löcher in Quarzwafern
- Displayscheibe: Lautsprecherausschnitte, Sensoröffnungen und Befestigungsvorrichtungen
- Laserkomponenten: Kühlkanäle und Gasanschlüsse in Bauteilen des Laserresonators
- Wissenschaftliche Instrumente: Vakuumdurchführungen und optische Ausrichtungslöcher
Kundenspezifische Spezifikationen
Wir nehmen kundenspezifische CNC-Bohr Aufträge sowohl für die Prototypenfertigung als auch für die Großserienfertigung entgegen, wobei die Toleranzklassen an die jeweiligen Anwendungsanforderungen angepasst werden können. Zu den kundenspezifischen Parametern gehören das Lochmusterlayout, Schrägbohrungen, abgestufte Bohrungen sowie integrierte Bearbeitungsabläufe, bei denen Bohren mit Konturfräsen, Nutenfräsen oder Kantenprofilierung in einer einzigen Aufspannung kombiniert wird. Nachbearbeitungsleistungen – darunter Kantenpolieren, Ultraschallreinigung, AR-Beschichtung und Maßprüfung mit CMM-Protokollen – sind als Teil eines Komplettpakets verfügbar. Alle gebohrten Teile werden mit vollständiger Maßdokumentation und Rückverfolgbarkeit des Materials geliefert.
Bohrleistung: Bohrlochtiefe im Vergleich zum Durchmesser