Was ist Laserbohren?
Das Laserbohren von Glas und optischen Substraten ist ein berührungsloses Mikrobearbeitungsverfahren, bei dem ein stark fokussierter Laserstrahl Material entlang der z-Achse abträgt, um Durchgangslöcher, Sacklöcher und konische Durchkontaktierungen mit Durchmessern von wenigen Mikrometern bis zu mehreren hundert Mikrometern herzustellen. Im Gegensatz zum mechanischen CNC-Bohren, das durch den Werkzeugdurchmesser und die Steifigkeit des Werkzeugs begrenzt ist, kommt beim Laserbohren kein physisches Werkzeug zum Einsatz – die Größe des fokussierten Punktes bestimmt den minimalen Lochdurchmesser, wodurch Strukturen realisiert werden können, die weit unter dem liegen, was mit einem mechanischen Bohrer erreichbar ist. Je nach Lochgeometrie und Substrat kommen drei primäre Laserbohrstrategien zum Einsatz: Einzelimpuls-Perkussionsbohren (am schnellsten, für kleine, flache Löcher), Mehrimpuls-Trepanning (für größere oder tiefere Löcher mit kontrollierter Wandqualität) und spiralförmiges Bohren (für die feinste Wandoberfläche und engste Durchmessertoleranz). Ultraschnelle Pikosekunden- und Femtosekundenlaser ermöglichen eine kalte Ablation mit vernachlässigbaren Wärmeeinflusszonen und erzeugen saubere, rissfreie Lochwände selbst in spröden Materialien wie Saphir, Quarzglas und Glaskeramik. Durchglas-Via-Arrays (TGV) für die moderne Halbleiterverpackung gehören zu den anspruchsvollsten Anwendungen und erfordern Tausende präzise positionierter Löcher mit Durchmessertoleranzen innerhalb von ±2 µm.
Prozessfähigkeiten
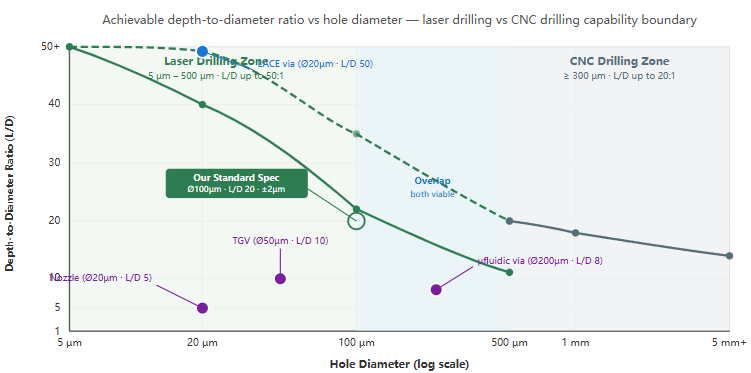
- Bohrungsdurchmesserbereich: 5 µm – 500 µm (Laser); ergänzend zum CNC-Bohren (≥ 300 µm)
- Durchmessertoleranz: ±2 µm (Präzisionsbohrung); ±5 µm (Standard)
- Positionsgenauigkeit: ±2 µm über die gesamte Substratfläche
- Verhältnis von Tiefe zu Durchmesser: Bis zu 50:1 (Perkussion + Trepanation zusammen)
- Lochtypen: Durchgangsbohrung, Sackloch, konische Durchkontaktierung, nicht kreisförmig (Schlitz, quadratisch, kundenspezifisch)
- Wandrauhigkeit (Ra): 0,5 – 2,0 µm (im Bohrzustand); ≤ 0,2 µm (nach dem Ätzen)
- Maximale Array-Dichte: Abstand auf 50 µm (Mitte zu Mitte) verringern
Kompatible Materialien
| 1 | Quarzglas | Corning 7980 / Tosoh ES-2000 |
| 2 | Quarzglas | SCHOTT Lithosil Q / Heraeus Suprasil 1 |
| 3 | Borosilikatglas | PYREX 7740 / BOROFLOAT 33 |
| 4 | Kalk-Natron-Glas | Floatglas / Gehärtetes Glas |
| 5 | Saphir | C-Ebene / A-Ebene |
| 6 | Glaskeramik | ZERODUR / PYROCERAM 9606 |
| 7 | Optisches Glas | BK7 / N-BK7 |
| 8 | Silizium | Float-Zone / Czochralski |
| 9 | CaF₂ | UV-beständig / IR-beständig |
| 10 | Beschichtetes Glas | ITO / AR / metallbeschichtete Substrate |
| 11 | Technische Keramik | Al₂O₃ / AlN / Si₃N₄ |
Auswahl der Bohrstrategie
- Schlagbohren: Ein- oder Mehrpuls-Ablation auf der Achse – schnellste Zykluszeit, am besten geeignet für flache Löcher mit einem Durchmesser von < 50 µm, leichte Verjüngung unvermeidbar
- Trepanation: Der Laserstrahl bewegt sich auf einer kreisförmigen Bahn – bessere Wandqualität, engere Durchmessertoleranz, geeignet für Ø 50 – 500 µm
- Spiralbohren: Spiralförmige Fräsbahn mit Z-Vorschub – feinste Wandoberflächenqualität (Ra ≤ 0,5 µm), ideal für Präzisionsdurchkontaktierungen mit hohem Seitenverhältnis
- LACE (Laser + HF-Ätzen): Laservormodifizierung mit anschließendem chemischem Ätzen – ultraglatte Wände, Seitenverhältnis bis zu 100:1
- Strategieauswahl: Schlagverfahren für hohe Geschwindigkeit · Trepanieren zur Größenkontrolle · Helixverfahren für hohe Qualität · LACE für extremes AR
Typische Anwendungsbereiche
- Durchkontaktierungen (TGV): Via-Arrays mit hoher Dichte in Glas-Interposern für fortschrittliche Halbleiterverpackungen
- Mikrofluidische Durchkontaktierungen: Einlass-/Auslass-Durchgangsbohrungen in geklebten Mikrofluidik-Chips aus Glas
- Tintenstrahl-Düsenplatten: Präzisions-Düsenanordnungen aus Quarzglas und Silizium für Tintenstrahl- und Dosierköpfe
- MEMS-Bauteile: Ätz-Zugangsöffnungen und Freisetzungsvias in Glas-MEMS-Substraten
- Glasfaser-Ferrulen: Präzisionsbohrungen zur Ausrichtung von Singlemode-Fasern in Glasferrulenrohlingen
- Sensoren für die Luft- und Raumfahrt: Druckanschlussöffnungen in Sensorfenstern aus Saphir und Quarzglas
Kundenspezifische Spezifikationen
Wir nehmen individuelle Aufträge für Laserbohrungen auf Basis von DXF-, GDS-II- oder vom Kunden bereitgestellten Koordinatendateien entgegen und unterstützen sowohl Einzelloch-Prototypen als auch die Fertigung von Anordnungen mit hoher Lochdichte mit Tausenden von Löchern pro Substrat. Zu den individuell anpassbaren Parametern gehören Lochdurchmesser, Tiefe, Konuswinkel, Wandqualitätsklasse und die Auswahl der Bohrstrategie. Für Durchkontaktierungen durch Glas bieten wir integrierte Arbeitsabläufe an, die das Laserbohren mit der chemischen Kupferbeschichtung, der Füllung der Durchkontaktierungen und der CMP-Planarisierung kombinieren. Dienstleistungen nach dem Bohren – darunter HF-Glättung, Ultraschallreinigung, optische Prüfung und Positionsüberprüfung mittels Koordinatenmessmaschine (CMM) – sind als Teil eines kompletten Bearbeitungspakets verfügbar. Alle gebohrten Substrate werden mit Lochdurchmesser-Karten, Positionsgenauigkeitsberichten und vollständiger Materialrückverfolgbarkeit geliefert.
Laserbohrleistung: Lochdurchmesser im Vergleich zum Seitenverhältnis