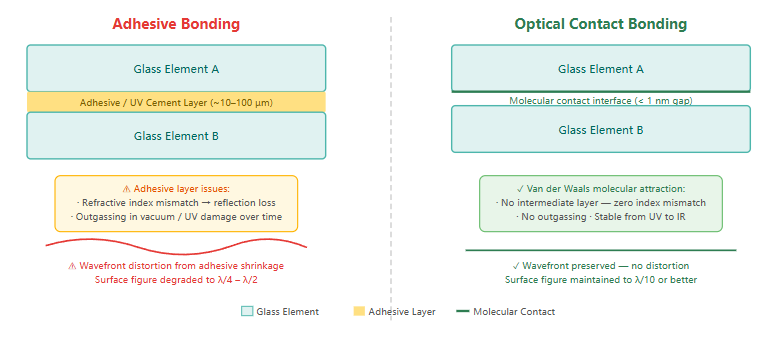
光学コンタクトボンディングとは?
光学コンタクトボンディングは、接着剤を使用しない接合技術であり、精密に研磨された2つの光学面を密着させ、セメントや接着剤、あるいは熱を加えることなく、ファンデルワールス力によって接合します。 両面が十分に平坦(通常はλ/10以上)で、汚染物質がない場合、界面を跨ぐ分子間の引力は、恒久的または半恒久的な結合を形成するのに十分な強さとなります。その結果得られる接合部は光学的に透明であり、ガラス自体以外の屈折率の不連続性を生じさせることなく、卓越した寸法安定性を示します。 光学コンタクトボンディングは、接着剤に起因する波面歪みやアウトガスが許容されないエタロン、ビームスプリッター、プリズムアセンブリ、およびレーザー共振器部品の製造において広く利用されています。.
プロセス能力
- 表面平滑度の要件: λ/10以上(結合面あたり)
- 表面粗さ(Ra): ≤ 0.5 nm(超研磨仕上げ)
- 接着強度: 1 MPa以上(ファンデルワールス力による接触);最大10+ MPa(水酸化物触媒による結合)
- 伝送波面誤差: 開口部全体で λ/10 ~ λ/20
- 接着組立の並列性: 2秒角以下
- 基板の最大サイズ: 直径最大200 mm
- 動作温度範囲: –40 °C ~ +300 °C(材質による)
対応素材
| 1 | 溶融石英 | コーニング 7980 / 東ソー ES-2000 |
| 2 | 石英ガラス | SCHOTT Lithosil Q / Heraeus Suprasil 1 |
| 3 | ホウケイ酸ガラス | パイレックス 7740 / ボロフロート 33 |
| 4 | サファイア | C面/A面 |
| 5 | シリコン | フロートゾーン/チョクラルスキー法 |
| 6 | 結晶化ガラス | ZERODUR / PYROCERAM 9606 |
| 7 | 光学ガラス | BK7 / N-BK7 |
| 8 | CaF₂ | UV対応グレード/IR対応グレード |
| 9 | MgF₂ | UV対応グレード |
| 10 | ZnSe | CVDグレード |
| 11 | ゲルマニウム | 単結晶/多結晶 |
表面仕上げ基準
- 平坦度: 面あたりλ/10(接触接着の場合は最低λ/4)
- 表面粗さ: Ra ≤ 0.5 nm(確実な接合には超研磨が必要)
- スクラッチ・ディグ: 10-5(レーザグレード、MIL-PRF-13830準拠)
- 清潔さ: ISOクラス5のクリーンルーム環境における接着作業
- ボンド界面の検査: ニュートンの環/接合前後の干渉縞による検査
- ボンド後の平坦度: アセンブリのTWEがλ/10以下であることを保証
代表的な用途
- ファブリ・ペロー基準: 接着層のない、極めて安定性の高いスペーサーアセンブリ
- レーザー光学: 高出力レーザー用キャビティ内ウィンドウ、出力結合器、および偏光子
- 干渉計の構成要素: 計測機器用基準平板およびビームスプリッターキューブ
- 重力波検出器: 水酸化物触媒を用いた結合型ミラーサスペンション(LIGO型)
- 宇宙光学: 真空および放射線環境向けの接着剤を使用しない組立構造
- 光アイソレータおよび位相遅延素子: セメントを使用しない結晶およびガラスアセンブリ
カスタム仕様
当社は、より高い接合強度や高温安定性が求められる用途向けに、標準的なファンデルワールス接合と、水酸化物触媒(ケイ酸塩)接合の両方をサポートしています。 カスタムアセンブリには、異種材料の組み合わせ(例:溶融石英とサファイア)、多層積層、および外面にARコーティングまたはHRコーティングを施した接合アセンブリを含めることができます。すべての接合は、管理されたクリーンルーム環境下で行われ、各工程で完全な干渉計検査が実施されます。 納品資料には、各接合アセンブリの表面形状マップ、フリンジパターン記録、および寸法レポートが含まれます。.
Optical Contact Bonding vs Adhesive Bonding